


Hvorfor lodding er fortsatt viktig i tannteknologi?
Oct 07, 2021
Hvor ofte lodder du?
Har du noen gang spurt deg selv hvor viktig lodding er i den totale sammenhengen av tannlaboratoriearbeid – og hvilke krav er avgjørende for å oppnå et vellykket loddingsresultat? Hvis du har, kan du finne denne bakgrunnsinformasjonen innsiktsfull. Bli med oss på en reise gjennom (dental)loddeteknikkens fortid, nåtid og fremtid!
Lodding: uunnværlig i tannlaboratoriet
& quot;Lodding" som en sammenføyningsteknikk er en vesentlig del av det daglige arbeidet i tannlaboratoriet. Innen tannteknikk har lodding vært brukt i over hundre år – metoden for lodding har imidlertid vært kjent mye lenger enn som så. Lodding ble praktisert selv i antikken. Loddemetodene på den tiden involverte kobbermalm og hjalp gullsmed med å designe intrikate smykker.
Lodding er den vanligste metoden som brukes for å skjøte metallmaterialer og prinsippene som denne teknikken er basert på vil ikke endres i fremtiden.
Til tross for moderne sveise- og limeteknikker, har ikke lodding mistet sin betydning innen tannteknologi på grunn av dets universelle bruksområde. I tannlaboratoriet overstiger det daglige antallet loddeprosesser fortsatt klart antallet andre sammenføyningsmetoder.
Hva er lodding?
Lodding er prosessen med å sammenføye metallstykker ved å bruke et smeltet fyllmetall, kjent som loddemetall. Behandlingstemperaturen til fyllmetallet er under soliduspunktet til legeringene som skal sammenføyes. Loddemetallet fukter disse legeringene, men smelter dem ikke under lodding.
Under loddeprosessen gjennomgår flytende loddemetall og solid-varme legeringer en prosess med gjensidig diffusjon. Bindestyrken (= kvaliteten på diffusjonsstrukturen) og motstanden mot korrosjon er de avgjørende faktorene for langsiktig suksess for loddeforbindelsen.
Lodd: Motstand mot det orale miljøet er avgjørende!

Bare harde loddemetaller brukes i tannteknologi, da motstand mot det orale miljøet er avgjørende. I tillegg til forloddemidler (hovedloddemidler), er spesialdesignede etterloddemidler (sekundære loddemetaller) med lavere prosesseringstemperatur tilgjengelig.
Loddegods klassifiseres i høysmeltende lodde med et smelteområde mellom 950 og 1200 °C og lavtsmeltende lodde med et smelteområde mellom ca. 700 og 900 °C. De forskjellige smelteområdene har forskjellige formål. Det er viktig at loddemetallene og legeringene er kompatible med hverandre. En høy grad av forsiktighet er nødvendig for å oppnå en pålitelig loddeskjøt. En forståelse av materialene som er involvert i loddeprosessen og kunnskap om hvordan de skal brukes riktig er en del av en forsiktig tilnærming til lodding.
Nedenfor følger de viktigste kravene for vellykket tannlodding:
1) Kompatibilitet av metaller
Loddemassene som velges for loddeprosessen bør ha en prosesstemperatur som er egnet for legeringene som skal loddes. Dental loddetinn må være motstandsdyktig mot det orale miljøet, og sammensetningen må være lik sammensetningen av legeringene som loddes. Dette betyr at (metallurgisk) kompatibilitet og lignende koeffisienter for termisk utvidelse av lodde og legeringer er forutsetninger for å oppnå en pålitelig loddeskjøt.
2) Effektiv fuktbarhet
Loddeloddets evne til å effektivt fukte legeringen er et annet krav for en vellykket loddeprosess. Hvis loddet har ideelle fukteegenskaper, sprer det seg jevnt ut på legeringen, fukter begge overflatene og fyller loddespalten. Hvis loddetinn har dårlig fuktbarhet, danner det dråper. I dette tilfellet flyter ikke loddetinn og diffusjon oppstår ikke; eller med andre ord, metallforbindelsene i legeringen og loddetinn blandes ikke. En ideell diffusjonsstruktur dannes hvis forskjellen mellom prosesseringstemperaturen til loddetinn og soliduspunktet til legeringen er minimal.
3) Rengjør metalliske overflater
Rene loddekontaktflater er et grunnleggende krav for tilstrekkelig fukting. Kontaktflatene skal være fri for fett og oksid. Sliping og/eller sandblåsing kan brukes til å klargjøre loddekontaktflatene.
4) Oksydoppløsende flussmiddel
Det anbefales å bruke en flussmiddel for å forhindre dannelse av oksid. Fluksen løser opp oksygenforbindelsene på overflaten av legeringen. Under oppløsningsprosessen absorberer fluksen oksidene og forhindrer at ytterligere oksidasjon oppstår. Loddeprosessen bør fullføres umiddelbart etter påføring, da løseligheten til oksidene som fanges opp i flussen er begrenset. Denne prosessen assisteres ved å bruke"redusert sone" av flammen.
5) Jevnt forvarmede rammeverkskomponenter
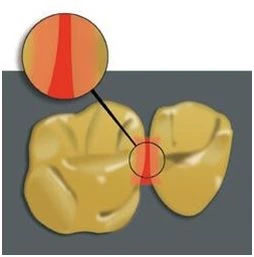
Rammekomponentene som skal sammenføyes bør være tilstrekkelig forvarmet til å sikre tilstrekkelig flyt og optimal fukting av legeringen. Temperaturen på loddestedet bør være høyere enn behandlingstemperaturen til loddet, men den må ikke overstige legeringens solidustemperatur.
6) Loddespaltevegger bør være så parallelle som mulig
Bare hvis veggene til rammekomponentene er parallelle med hverandre, skyves loddetinn inn i loddespalten ved at trykket slippes (kapillært filtrykk). Veggene bør justeres med jevnt mellomrom fra hverandre i en bredde på ca. 0,05 mm til ikke mer enn 0,2 mm.


